أنواع رؤوس البراغي وأنواع محركاتها لتجميع مصنعي المعدات الأصلية: دليل اختيار للمشتري
إجابة سريعة: اختر نوع رأس المسمار ونوع المقبض بدءًا من الوصلة وعملية التجميع - وليس من اسم كتالوج مألوف. يجب أن يتناسب الرأس مع المساحة المتاحة، ويستقر على السطح المقصود، وينقل قوة التثبيت دون انغراس أو تشوه غير مقبول، وأن يفي بمتطلبات التسطيح والمظهر والسلامة والخدمة. يجب أن يقبل المقبض البت أو المفتاح المحدد، ويوفر تثبيتًا كافيًا في اتجاه الوصول الفعلي، ويتحمل استراتيجية التثبيت المقترحة، ويدعم المناولة اليدوية أو الآلية.لذا، يُحدد طلب عروض الأسعار القابل للدفاع عنه معيار المنتج المعتمد وإصداره، وشكل الرأس، وشكل وحجم فتحة التثبيت/التجويف، وأداة التوصيل، وهندسة التثبيت، وفترة التركيب، وحالة التشطيب، وطريقة الفحص، وقواعد التحكم في التغييرات. يجب على المورد تقديم استثناءات وأدلة التحقق من صحة هذا الأساس بدلاً من استبدال رأس أو تجويف "مماثل" دون توضيح. ملاحظة حول النطاق والهندسة: هذا إطار عمل للمشتريات ومراجعة التصميم، وليس مواصفات منتج معتمدة، أو توصية بعزم الدوران، أو قرار مطابقة، أو ضمان لأداء الوصلة. أسماء الرؤوس ليست تعريفات أبعاد عالمية. الرسم، والمعيار والإصدار المعتمدان، والمواد، ومتطلبات الخصائص، والطلاء، والمكونات المتوافقة، ومعدات التركيب، ومخاطر التطبيق، وإجراءات موافقة العميل المعتمدة. تشير الإشارات إلى JINGLE-TECH إلى مراجعة عرض أسعار محددة النطاق فقط؛ ولا تدعي أي عملية أو آلة أو شهادة أو مختبر أو طاقة إنتاجية أو سعر أو حد أدنى لكمية الطلب أو مهلة تسليم معينة. قد يكون للبرغي سن لولبي مطابق ومع ذلك لا يحقق هدف التجميع. قد يصطدم الرأس بالجدار قبل أن يصل المثقاب إلى العمق الكامل. قد يلامس الرأس الغاطس حافة واحدة فقط لأن التجويف الغاطس المقابل غير صحيح. قد يترك سطح التحميل العريض علامة على اللوحة التجميلية. قد يجتاز التجويف الضحل الفحص البصري ولكنه يتذبذب في مثقاب الإنتاج. قد لا يمكن الوصول إلى محرك داخلي يعمل على طاولة العمل بعد تركيب حزمة الأسلاك.هذه أعطال في واجهة التوصيل، وليست مجرد أعطال ناتجة عن براغي تالفة. كما أن قسم المشتريات يدرك التداعيات التجارية. فإذا كان ارتفاع رأس البرغي أو هوية تجويفه أو شكل تثبيته غامضًا، فقد يُسعّر مقدمو العطاءات منتجات مختلفة تحت نفس الوصف. ويصبح من الصعب مقارنة العينات، وتقيس تقارير الفحص خصائص مختلفة، وقد يؤدي استبدال المنتج لاحقًا إلى تغيير الأدوات أو أداء خط الإنتاج. إن أفضل حماية للمشتري هي سلسلة متطلبات تربط حاجة التطبيق بتعريف الجزء والتحقق منه واستلام الأدلة.
أرسل رسمك لمراجعة متطلبات رأس المثقاب ومحركه
1. ابدأ بوظيفة التجميع، ثم قم بتسمية رأس المثقاب ومحركه
يؤدي رأس المثقاب عدة وظائف في آن واحد. فهو يوفر سطحًا للأداة، ويُنشئ أو يدعم واجهة التحميل، ويحدد مدى دخول البرغي، ويشغل حيزًا ثلاثي الأبعاد، ويبقى مرئيًا... أو يختفي عمدًا... بعد التجميع. ينقل محرك المثقاب مدخلات التركيب والإزالة، ولكنه يؤثر أيضًا على محاذاة الريشة، والوصول المحوري، وحساسية الشوائب، والفحص والصيانة. إن التعامل مع هذه العناصر كحقول فهرس مستقلة يُفقدنا التفاعلات المهمة.
ابدأ بعبارة تعريف تجميعية قصيرة.
يجب أن يوضح الوصف ما يتم تثبيته، والسطح الذي يدعم رأس البرغي، وكيفية اقتراب الأداة، وما إذا كانت الوصلة دائمة أم قابلة للصيانة، وما هي قيود المظهر والسلامة المطبقة، وما هو الحدث الذي يُحدد نجاح التركيب. أضف نوع سن البرغي ومادته وتشطيبه فقط بعد توضيح الوظيفة. يمنع هذا الترتيب رقم القطعة القديم من تحديد التصميم قبل مراجعة الوصلة. على سبيل المثال، عبارة "برغي غاطس للوحة" غير مكتملة. ما هو مستوى الغاطس المطلوب؟ هل اللوحة مرنة أم هشة أم مطلية أم مصفحة؟ هل تم تشكيل رأس البرغي بالتشغيل الآلي أم بالصب أم بالختم؟ هل يمكن أن يكون رأس البرغي أسفل الطبقة الخارجية قليلاً؟ هل يقترب المفك عموديًا على السطح؟ هل سيتم إزالة البرغي أثناء الصيانة الميدانية؟ هل سمك اللوحة كافٍ لرأس البرغي المختار دون إحداث حافة حادة؟ كل إجابة قد تُغيّر تركيبة الرأس والمحرك المقبولة.| طبقة القرار | سؤال المشتري | الإخراج المُتحكم به | فشل في حالة التخطي |
|---|---|---|---|
| وظيفة الوصلة | ما الذي يجب تثبيته، أو تحديد موقعه، أو الاحتفاظ به، أو إحكام إغلاقه، أو صيانته؟ | المتطلبات الوظيفية المحددة وحدود سوء الاستخدام. | برغي مناسب هندسيًا ولكنه لا يدعم الوصلة. |
| واجهة التثبيت | ما السطح الذي يتحمل وزن الرأس وما هي الحركة المسموح بها؟ | تحديد سطح التحميل، أو التجويف المخروطي، أو الغسالة/الطوق. | ملامسة الحافة، أو التثبيت، أو تلف اللوحة، أو فقدان المشبك. |
| المساحة المتاحة وإمكانية الوصول | ما الذي قد يشغله رأس الأداة والأداة أثناء التجميع والصيانة؟ | نموذج الخلوص، زاوية الاقتراب، وتسلسل إزالة العوائق. | التعشيق الجزئي، أو الاصطدام، أو الإزالة المستحيلة. |
| التركيب | يدوي، يعمل بالطاقة أو آليًا؛ ما هي استراتيجية التحكم وردود الفعل المتاحة؟ | مفهوم الأداة/البت، والبرنامج، وخطة التحقق. | تلف في التجويف، أو دورة غير مستقرة، أو قبول خاطئ. |
| دورة الحياة | هل يجب أن يبدو نظيفًا، أو مقاومًا للوصول العرضي، أو قابلًا للإزالة بشكل متكرر؟ | المظهر، والأمان، والخدمة، والتحكم في الأداة المتطلبات. | أداة خدمة خاطئة، أو رفض شكلي، أو ثغرة أمنية في الوصول. |
| التعريف والأدلة | ما هو المعيار والإصدار والأبعاد والمقاييس والاختبارات التي تثبت القبول؟ | الرسم المُصدَر، وخطة الفحص، وإرجاع المورد. | "المكافئ" منتجات لا يمكن مقارنتها. |
يشمل التقييم الفعال للفريق هندسة التصميم، وهندسة التصنيع، والجودة، والخدمة، والمشتريات. يتولى قسم التصميم مسؤولية الهدف المشترك. وتتولى هندسة التصنيع مسؤولية الوصول وجدوى العملية. وتساعد الجودة في تحويل التعريف إلى قبول قابل للقياس. وتؤكد الخدمة شروط الإزالة والاستبدال. وتضمن المشتريات أن تكشف عروض الأسعار عما يقترحه كل مقدم عطاء فعليًا. لا يمكن لأي مقارنة بين كتالوج واحد أن تحل محل هذه القرارات.
2. قارن هندسة الرأس من خلال سلوك التثبيت - وليس من خلال المظهر الجانبي فقط
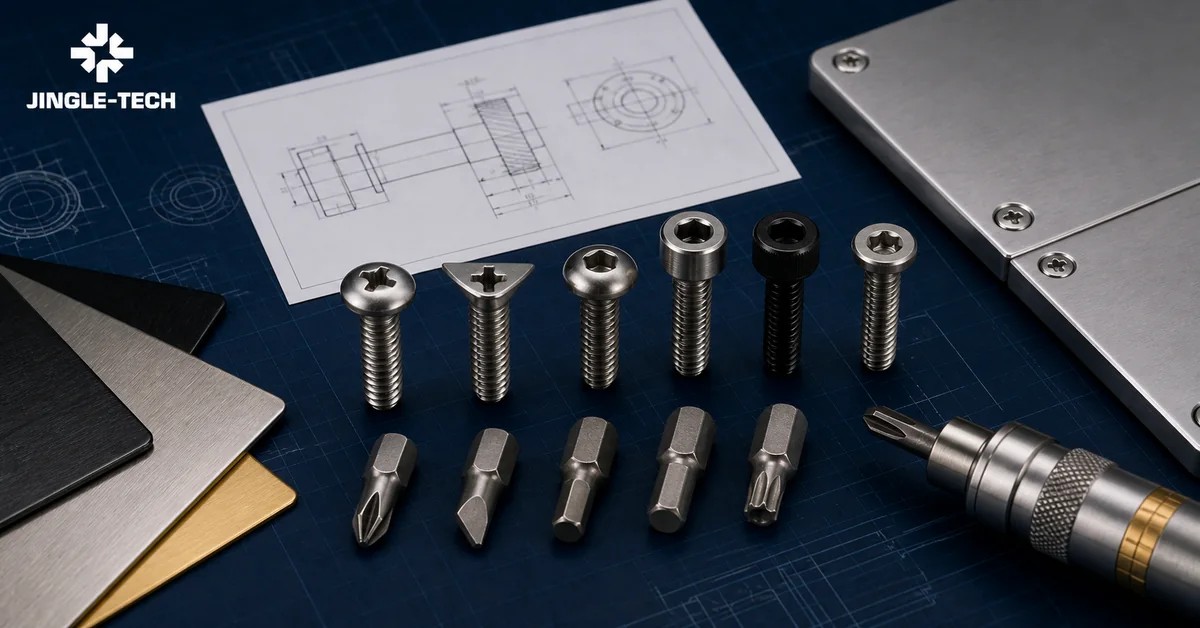
تُعد الأسماء الشائعة مثل رأس المقلاة، ورأس الجبن، ورأس الزر، ورأس المقبس، والرأس الغاطس، والرأس الغاطس المرتفع، ورأس الشفة، والرأس السداسي مصطلحات بحث مفيدة، لكنها ليست تعريفات كاملة. قد تظهر عائلة رؤوس مختلفة في عدة معايير للمنتجات، مع نطاقات لولبية ودرجات جودة وخيارات تشغيل وتفاصيل محامل وارتفاعات رؤوس وبيانات قدرة تحميل متباينة. ينبغي على المشتري تحديد معيار المنتج والإصدار المختارين، أو تحديد أبعاد رأس خاص بدقة، بدلاً من افتراض أن جميع الموردين يستخدمون نفس هندسة الكتالوج.
رؤوس غير غاطسة
يتميز الرأس المسطح بشكله الخارجي الدائري وسطحه السفلي المسطح في العديد من المنتجات القياسية. وقد يكون مناسبًا للتجميعات العامة حيث يكون البروز مقبولًا وسطح التحميل التقليدي موجودًا. أما الرأس الأسطواني أو ذو الشكل الأسطواني فيوفر نسبة ارتفاع إلى قطر مختلفة. يوفر برغي رأس المقبس محركًا داخليًا داخل رأس أسطواني أطول؛ وتصف الصفحة الرسمية لمعيار ISO 4762:2004 عائلة واحدة من البراغي ذات الخيوط الخشنة المترية، من الدرجة A، وليس كل براغي سداسية داخلية. يُقلل رأس الزر من بروز المنتج، ولكنه قد يُغير أيضًا عمق التثبيت، وهندسة المحمل، وقدرة التحميل. يتضمن كتالوج ISO الحالي أجزاء رأس زر خاصة بكل منتج، بما في ذلك ISO 7380-3:2026 لمجموعة محددة من رؤوس الأزرار ذات المقبس السداسي الفصوص ذات قدرة تحميل مُخفّضة. كلمة "مُخفّضة" هنا تُشير إلى حد هندسي، وليست مجرد مصطلح تسويقي.
رؤوس غاطسة ورؤوس غاطسة بارزة
يُمكن للرأس الغاطس دعم سطح خارجي مُستوٍ أو مُقعّر، ولكنه يجعل الجزء الغاطس المُقابل جزءًا من الوصلة.
تتفاعل زاوية الرأس، وزاوية التفريز، والقطر، والعمق، والمركزية، وسُمك اللوحة، وحالة السطح. النطاق الرسمي لـ| عائلة المنتج | سبب محتمل للتقييم | أسئلة الواجهة | لا تفترض |
|---|---|---|---|
| مقلاة | مجموعة رأس مرتفعة عامة ذات سطح تحميل مسطح. | قطر/ارتفاع الرأس، خلوص الحافة، مادة التحميل، وعمق التجويف. | أن جميع رؤوس المقلاة تشترك في نفس الشكل أو المحرك. |
| أسطواني/جبني | مغلف أضيق أو أطول ضمن معيار منتج محدد. | الخلوص الجانبي، ومنع التشابك، وسهولة الوصول إلى الأدوات، وقوة الرأس. | أن الاسم يحدد نسبة الارتفاع إلى القطر. |
| غطاء رأس مقبسي | محرك داخلي مع عائلة رؤوس أسطوانية محددة. | خلوص ارتفاع الرأس، والتجويف، ومدخل المفتاح، وحالة التجويف. | أن أي سداسي داخلي له نفس خصائص المنتج. |
| زر | تصميم منخفض مستدير أو هدف المظهر. | بيان انخفاض قدرة التحميل، وعمق التجويف، والحمل المساحة وسهولة الوصول. | يحافظ هذا التصميم المنخفض على سعة براغي التثبيت. |
| سطح غاطس | عدسة موضوعية مستوية أو تحت السطح. | يشمل الزاوية والعمق وسماكة اللوحة والمحاذاة وقدرة التحميل. | هذا "المستوي" يتم تحقيق ذلك دون تحديد مواصفات التزاوج. |
| سطح غاطس بارز | سطح تلامس غاطس مع تاج بارز عمدًا. | بروز مرئي، وعمق تجويف، وسطح غاطس للتزاوج. | أنه يفي بمتطلبات المظهر الجمالي المسطح. |
| فلنجة أو رأس غسالة | سطح تلامس أوسع أو هندسة متكاملة. | إجهاد اللوحة، استواء الفلنجة، خلوص الحافة، وتلف الطلاء. | يُحسّن سطح التلامس الأوسع دائمًا من أداء الوصلة بالكامل. |
| مفتاح سداسي خارجي | الربط الخارجي حيث يتوفر الوصول إلى الأدوات الشعاعية. | موضع المقبس، الدوران/الوصول، الزوايا، وصلة الغسالة أو الشفة. | أنه يناسب الجيب الضيق بشكل أفضل من المحرك الداخلي. |
هذا الجدول أداة فحص، وليس تصنيفًا. المرشح الأفضل هو الذي يدعم الوصلة المحددة ويمكن تصنيعه وتركيبه وفحصه وصيانته في ظل ظروف مضبوطة. ينبغي على المشتري عرض خيارين على الأقل في مرحلة مراجعة التصميم الأولية عندما لا تزال حدود المقاعد أو الوصول غير واضحة. 3. تصميم سطح المقعد ومسار تحميل التثبيت معًا. ينقل الجزء السفلي من الرأس الحمل إلى المكون المثبت. لهذه العبارة البسيطة تبعات مهمة.قد تكون المادة الموجودة أسفل الرأس فولاذًا صلبًا، أو ألومنيومًا لينًا، أو بوليمرًا مصبوبًا، أو صفيحة مطلية، أو مجموعة مركبة، أو طبقة نهائية هشة. يؤثر شكل التلامس على ضغط التحميل الموضعي وطريقة استقرار الوصلة. قد يوزع السطح الأعرض الحمل، ولكنه قد يعبر حافة، أو يستقر على نصف قطر، أو يغطي سطحًا غير مستوٍ. قد يتناسب السطح الأصغر مع المساحة المتاحة، ولكنه قد يُسبب تشوهًا موضعيًا غير مقبول. يجب على قسم الهندسة تحديد الحالة المسموح بها. بالنسبة لرأس محمل مسطح، حدد مرجع التحميل وتحقق مما إذا كان نصف قطر الرأس السفلي أو انحرافه يصطدم بحافة الثقب. إذا لزم استخدام حلقة، فحدد أبعادها وصلابتها/مادتها وتشطيبها وما إذا كانت مفكوكة أو مثبتة أو مُجمّعة مسبقًا. لا تتعامل مع عبارة "مع حلقة" كجزء من عملية الفحص: فقد تؤثر الحلقة على نقل المشبك، والتضمين، وارتفاع المجموعة، وإمكانية الوصول إلى الأداة، وسلوك التفكك، والتغليف. بالنسبة لرأس غاطس، يُعد المخروط هو سطح التلامس. إذا لم تتطابق زوايا رأس البرغي مع زوايا أو أعماق أو مراكز التجويف المخروطي، فقد يتركز التلامس بالقرب من أعلى أو أسفل المخروط. قد يبدو البرغي مستويًا قبل الوصول إلى حالة التثبيت المطلوبة، أو قد يبرز حتى بعد وصول المفك إلى حد التحكم. في الصفائح الرقيقة، قد يزيل التجويف المخروطي كمية كبيرة من المادة الداعمة. في المقاعد المصبوبة، قد يؤثر كل من السحب والتجويف وتآكل الأداة على التلامس. تتطلب هذه المخاطر تحديدًا دقيقًا للأجزاء المتزاوجة ودراسة شاملة للتجميع، وليس مجرد فحص البرغي فقط.
| الواجهة | مدخلات الرسم | ملاحظة التحقق | رد الفعل المحتمل في حالة عدم الملاءمة |
|---|---|---|---|
| سطح التحميل المستوي | قطر الرأس، هندسة السطح السفلي، حافة الثقب، استواء السطح. | نمط التلامس، الانبعاج، الميل، والاستقرار بعد التركيب. | مراجعة منطقة التحميل، أو الغسالة، أو المقعد، أو تصميم الوصلة. |
| مخروط غاطس | هندسة الرأس/الغاطس، وعمق المرجع، وسُمك اللوحة، والمركزية. | الاستواء، ونطاق التلامس، وتشوه اللوحة، والمحاذاة. | صحح تركيب رأس التفريز أو نوع الرأس أو قاعدة القبول. |
| الحلقة أو الطوق | الهندسة الخارجية/الداخلية، والسماكة، والمادة، والتشطيب، والاحتفاظ. | الدوران، وتداخل الحواف، وتآكل الطلاء، والتضمين. | غيّر مجموعة المكونات أو حلقة التحكم الهوية. |
| سطح ناعم أو تجميلي | العلامات والتشوهات والضغط المسموح بها، والطبقة الواقية. | حلقة مرئية، تلف في الطلاء، زحف، وتمدد. | إضافة حماية للواجهة أو إعادة تصميم مسار التحميل. |
| عدم تطابق زاوي مسموح به وهندسة دعم. | تلامس من جانب واحد، انحناء الرأس، ووضع نهائي غير مستقر. | توفير نتوء أو مقعد أو غسالة أو واجهة هندسية أخرى مُشكّلة. |
يجب التحقق من صحة حمل المشبك على مستوى الوصلة عندما يكون ذلك مهمًا. 4. تصميم نطاق الأداة قبل تثبيت المحرك
لا يقتصر الوصول إلى الأداة على مجرد خط مستقيم إلى مركز البرغي. يحتاج رأس المفك أو المفتاح إلى عمق تثبيت، وحامل، ومغزل أو قطعة يدوية، ومساحة كافية للمشغل أو نظام التشغيل الآلي. يحتاج مفتاح الربط السداسي الخارجي إلى جدار تجويف وربما دوران شعاعي. تُغير الأداة ذات الزاوية القائمة نطاق الأداة ورد الفعل. يمكن أن تعيق التركيبات والكابلات والواقيات والمثبتات القريبة عملية الوصول خلال إحدى مراحل التجميع حتى لو بدت الصورة النهائية في برنامج التصميم بمساعدة الحاسوب (CAD) واضحة. أنشئ ثلاثة نطاقات: رأس البرغي بعد تركيبه، والأداة عند التثبيت الكامل، والأداة أثناء اقترابها أو ابتعادها. ثم اختبر تسلسل التجميع الفعلي. قد يعيق أحد المكونات التي يتم تركيبها لاحقًا الوصول للصيانة. قد يستوعب تجويف غائر رأس المفك ولكن ليس الحامل. قد يتسبب التجويف العميق في احتكاك الحامل قبل أن يستقر رأس المفك في التجويف. إذا كان المحرك يحتاج إلى تثبيت محوري قوي، فيجب أن تدعم محطة العمل أيضًا رد الفعل المطلوب دون إتلاف التجميع أو زيادة مخاطر بيئة العمل. تستحق زاوية الوصول حدًا واضحًا. فعبارة "الزاوية المسموح بها طفيفًا" غير قابلة للقياس.إذا كان الدخول غير الطبيعي أمراً لا مفر منه، فيجب على قسم الهندسة اختبار نظام الرأس/المحرك/الريشة المختار عبر نطاق التفاوت المتوقع وحالة تآكل الأداة. قد ينتج عن ذلك تغيير في التركيب، أو محرك مختلف، أو ارتفاع رأس مختلف، أو لقمة أطول، أو تسلسل مُعدّل، أو تغيير في التصميم يُعيد توجيه المثبت. اطلب قائمة مراجعة لطلب عرض أسعار تتضمن الوصول إلى الأدوات ومكان تثبيتها اسم المحرك هو اختصار للواجهة، وليس ضمانًا لأداء التجميع. يعمل التجويف أو الميزة الخارجية، واللقمة أو المفتاح المتوافق، وأداة التركيب، وحركة المشغل/الروبوت، والقوة المحورية، والسرعة، واستراتيجية التحكم، وحالة التآكل معًا. تشجع مقارنة الأشكال بشكل منفصل على ادعاءات عامة مثل "عزم دوران أعلى" أو "عدم انزلاق". هذه الادعاءات غير آمنة دون تحديد الحجم والمنتج والمادة وجودة التجويف ونوع المثقاب والوصلة وظروف الاختبار. يمكن للفتحة أن تدعم أدوات بسيطة ومظهرًا معينًا، ولكن يجب مراعاة الشكل الهندسي المفتوح وسلوك التمركز في العملية الفعلية. يجب تحديد التجاويف المتقاطعة من خلال شكلها، وليس مجرد تسميتها "رأس متقاطع". يحدد النطاق الرسمي لمعيار ISO 4757:1983، الذي تم تأكيده في عام 2023، أنواع التجاويف H وZ وأبعادها وقياس الاختراق.
محتويات الظرف
التحقق في التصميم بمساعدة الحاسوب
التحقق من البناء الفعلي
سجل لطلب عرض الأسعار
الاقتراب المحوري
مسار المثقاب، والحامل، والمغزل.
التثبيت، والمسافة اليدوية، وتسلسل المكونات.
اتجاه/زاوية الاقتراب المسموح بها.
الخلوص القطري
القطر الخارجي للمقبس أو مدى حركة المفتاح/المقبض.
العوائق وحركة المشغل.
أقصى مدى لحركة الأداة.
التداخل العمق
جيب الرأس، والتجويف المضاد، واختراق المثقاب.
الوصول إلى القاع، والحطام، والطلاء، وتداخل الحامل.
شكل/حجم المثقاب ومعيار التثبيت.
مسار رد الفعل
حيث تتولد قوى وعزوم التركيب السفر.
حركة الأجزاء، وانحراف التثبيت، وبيئة العمل.
حالة التثبيت وافتراضات الدعم.
حالة الخدمة
إمكانية الوصول بعد تركيب جميع الأجزاء المحيطة.
التآكل، والتلوث، والتلف، والرؤية.
أداة الخدمة المعتمدة وقاعدة الاستبدال.
5. حدد المحرك كواجهة برغي- لقمة- أداة
محركات ذات فتحات وتجاويف متقاطعة
محركات سداسية داخلية وسداسية الفصوص
يمكن للميزات السداسية الداخلية وسداسية الفصوص دعم أدوات محورية مدمجة، لكن التثبيت يعتمد على هندسة التجويف المحددة، وحجم المثقاب، والعمق، وحالة الزاوية أو المحيط، والتلوث، والمحاذاة. تنص الصفحة الرسمية لـ ISO 10664:2014 على أنها تُحدد شكل وأبعاد وطريقة قياس ميزة القيادة الداخلية سداسية الفصوص. كما تنص صراحةً على أن الوثيقة تهدف إلى توفير تفاصيل الفحص وليست معيارًا للتصنيع. لذا، لا يزال المشتري بحاجة إلى معيار منتج مناسب أو تعريف كامل للجزء.
مفاتيح سداسية خارجية ومفاتيح تحكم في الوصول
يؤدي استخدام مفتاح سداسي خارجي إلى إزاحة نقطة التثبيت خارج رأس المفتاح، ويتطلب خلوصًا شعاعيًا للمقبس. قد يكون مناسبًا للعديد من التجميعات، ولكنه قد لا يكون مناسبًا في تجويف ضيق أو تحت غطاء تجميلي.
ينبغي اختيار ميزات التحكم في الوصول أو مقاومة العبث بناءً على نموذج التهديد والخدمة: من يجب ردعه، ومن يجب أن يحتفظ بالوصول المصرح به، وكيفية التحكم في الأدوات، وما إذا كان هناك إمكانية للإزالة في حالات الطوارئ، وكيفية التعامل مع الأضرار الميدانية. "مسمار الأمان" لا يُعدّ شرطًا أمنيًا كاملاً، ولا تُعتبر محركات الأقراص غير التقليدية آمنة تلقائيًا.| عائلة محرك الأقراص | سبب محتمل للتقييم | تركيز التحقق | التحكم في طلب عروض الأسعار |
|---|---|---|---|
| الفتحة | ميزة بسيطة، أو تركيب تقليدي، أو مظهر محدد. | التمركز، وملاءمة الشفرة، والخروج الجانبي، ووضع العلامات على السطح، والأتمتة. | هندسة الفتحة، والشفرة/الأداة، والحالة المرئية المسموح بها. |
| تجويف متقاطع على شكل حرف H | تجويف على شكل حرف H محدد مع أداة PH متوافقة وفقًا للمعايير المعتمدة. | الاختراق، والاهتزاز، والتثبيت المحوري، وتآكل المثقاب، والتشطيب. | شكل حرف H، وحجم التجويف، ومعيار المنتج، ومثقاب PH. |
| تجويف متقاطع Z | تجويف Z محدد بأداة PZ متوافقة وفقًا للمعايير المعتمدة. | نفس فحوصات النظام بالإضافة إلى منع خلط أدوات H/Z. | شكل Z، حجم التجويف، معيار المنتج، وريشة PZ. |
| سداسي داخلي | إمكانية الوصول المحوري وميزة الربط الداخلي المدمجة. | ملاءمة عبر الأسطح المستوية، والعمق، وحالة الزاوية، وإدخال المفتاح/الريشة، ووضع التجريد. | معيار المنتج، وحجم المقبس، والأداة المتوافقة. |
| داخلي سداسي الفصوص | واجهة فصية محددة للمنتج ونظام الأدوات المحدد. | مقياس المحيط، والاختراق، والتذبذب، والحطام، وعمر الريشة، وسلوك التشغيل الآلي. | حجم الميزة، ومعيار المنتج، والمقياس، وتعريف الريشة. |
| مفتاح سداسي خارجي | إمكانية الوصول إلى مقبس أو مفتاح ربط خارجي. | عبر الأسطح المستوية/الزوايا، مقبس التخليص، والتقريب، ورد فعل الأداة. | معيار الرأس، وحجم المفتاح، ونطاق المقبس. |
| ميزة الوصول المُتحكم به | هدف مُحدد للردع أو التحكم في الأداة. | نموذج التهديد، والإزالة المُصرّح بها، واستمرارية الإمداد، والاستجابة للأضرار. | الواجهة الدقيقة، والأداة المُصرّح بها، والملكية/الملكية الفكرية، والخدمة خطة. |
يجب أن يوضح سجل الاختيار سبب بقاء محرك الأقراص ضمن القائمة المختصرة، والاختبار الذي يمكن أن يستبعده. هذا أكثر فائدة من قائمة مزايا عامة. إذا كان كل من التجويف المتقاطع والتجويف السداسي مناسبين، فقم ببناء عينات للإنتاج، واستخدم القطع والمعدات المخصصة، واختبر المحاذاة والتآكل، وقيم بيانات التثبيت الناتجة وأنماط التلف. الواجهة الفائزة هي تلك التي تلبي متطلبات المشتري المعتمدة.
6. أضف متطلبات الأتمتة قبل طلب عينات الإنتاج
يُوسّع التجميع الآلي نطاق التفاعل ليشمل ما هو أبعد من المفك. يجب تخزين البراغي وفصلها وتوجيهها ونقلها وتقديمها وتثبيتها وربطها. يمكن أن يؤثر شكل رأس البرغي على التغذية والتقديم؛ ويمكن أن يؤثر نظام الدفع على التقاط رأس البرغي أو تثبيته؛ ويمكن أن يؤثر التشطيب والزيت على الاحتكاك وسلوك المستشعر؛ ويمكن أن يؤثر التباين في الأبعاد على آليات التحرر والتداخل. البرغي الذي يتم تركيبه يدويًا بشكل موثوق ليس جاهزًا تلقائيًا للتغذية بواسطة وحدة تغذية وروبوت.
حدد بنية الأتمتة دون إجبار مورد أدوات التثبيت على تخمين تفاصيل خط الإنتاج الخاصة به. حدد ما إذا كانت البراغي تُغذى بواسطة وعاء، أو تغذية متدرجة، أو تغذية بالنفخ، أو تُقدم بواسطة صينية، أو تُلتقط يدويًا، أو تُزود من خلال نظام آخر.
حدد خصائص التوجيه، وأقصى نطاق، وأسطح التلامس المسموح بها، وقيود النظافة، ومخاطر التشابك أو التداخل المسموح بها. اشرح ما إذا كانت الأداة تستخدم نظام شفط، أو مغناطيسية، أو تثبيتًا ميكانيكيًا، أو لا تستخدم أي وسيلة مساعدة على الالتقاط. إذا كانت الاستجابة المغناطيسية مهمة، فيجب إدراجها ضمن مجموعة المتطلبات المحددة، وليس في رسالة بريد إلكتروني متأخرة. يجب ربط مراقبة التركيب بالقبول المادي. يمكن أن يُظهر مخطط عزم الدوران بصمة العملية، ولكنه لا يُثبت وحده قوة التثبيت، أو سلامة التثبيت، أو سلامة التجويف. يمكن أن يساعد حد الزاوية في اكتشاف حالات عدم التعشيق، ولكنه قد يتأثر بتغيرات الوصلة. يمكن للرؤية تأكيد وجود رأس التثبيت أو موضعه، مع إمكانية إغفال عيب في المحرك الداخلي. لا تجمع بين أجهزة الاستشعار إلا بعد تحديد نوع العطل الذي يُفترض أن تكشفه كل قناة، والإجراءات الاحترازية التي تلي الإنذار.| المرحلة | حالة التحدي | الأدلة المسجلة | سؤال القرار |
|---|---|---|---|
| العرض | اختلاف الدفعات، والتلوث الطبيعي، وظروف التعبئة والتغليف المسموح بها. | سوء التوجيه، والتداخل، والانحشار، وتلف السطح بالطريقة المحددة. | هل يمكن عرض مجموعة الرؤوس ضمن متطلبات السطر؟ |
| التقاط والاقتراب | التغيرات المتوقعة في الموضع/الزاوية وتآكل عنصر التثبيت. | السقوط، والتقاطات الخاطئة، والاصطدامات، وزاوية الدخول. | هل تصل الأداة إلى البرغي وتثبته بثبات؟ |
| تعشيق البرغي | تفاوت تجويف البرغي، والتشطيب، ووجود شوائب، وتآكل رأس المثقاب. | الاختراق، والاهتزاز، وتأخر التعشيق، وتلف تجاويف البرغي. | هل نظام البرغي - رأس المثقاب متين في جميع نطاقات القطر المسموح بها؟ هل يوجد اختلاف؟ |
| الشد | مجموعة الوصلات، حالة التشطيب، السرعة، والاستراتيجية المبرمجة. | أثر الأداة، الموضع النهائي، دليل الوصلة، ونمط الفشل. | هل يتحكم النظام في الوصلات المقبولة والأعطال المحددة؟ |
| الإزالة/الصيانة | المجموعات القديمة أو المُهيأة حسب متطلبات التطبيق. | إمكانية الوصول إلى الأدوات، وحالة التجويف، وتوقيع الإزالة، والأضرار الجانبية. | هل يمكن لفني معتمد إزالة البرغي بأمان؟ |
7. الموازنة بين المظهر والسلامة والأمان والخدمة
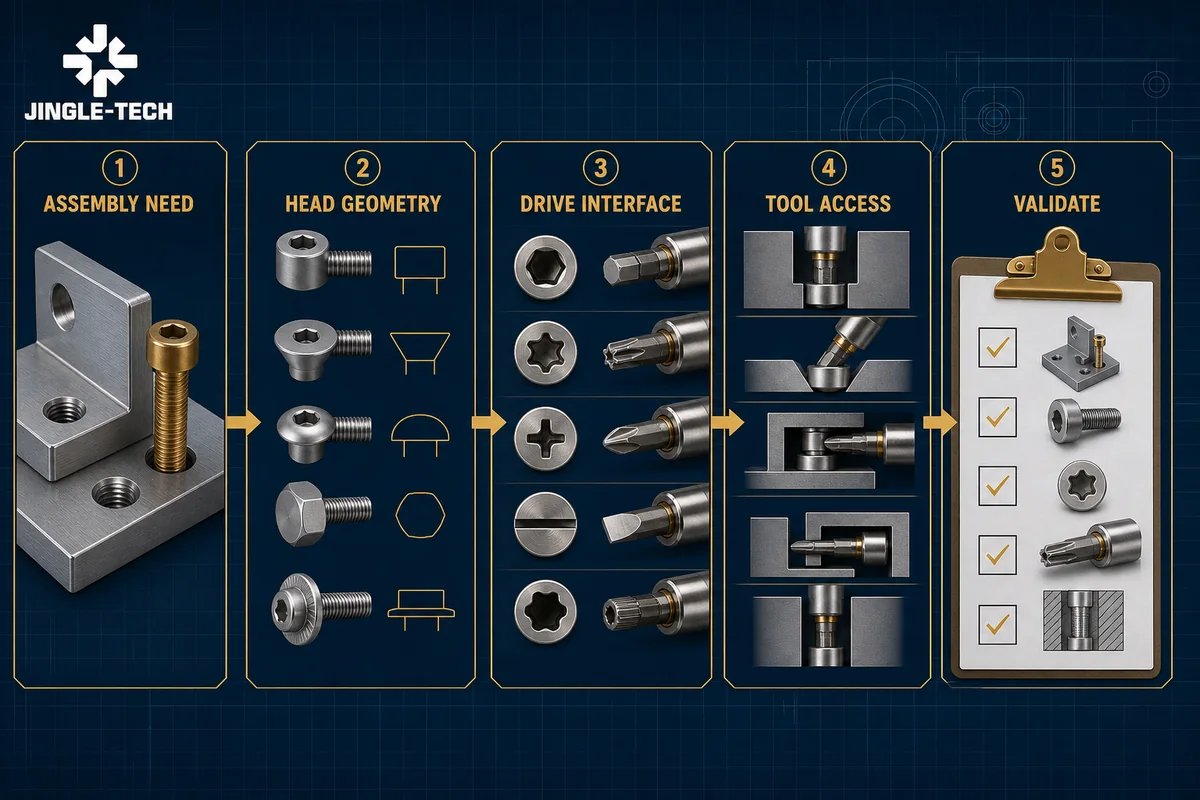
تؤثر البراغي الظاهرة على تجربة استخدام المنتج. قد يبدو الرأس المستدير مقصودًا على غلاف ما، وغير مكتمل على غلاف آخر. يمكن للرأس الغاطس أن يدعم سطحًا أملسًا، لكن الحافة البارزة قد تصبح عائقًا أو عيبًا تجميليًا. يمكن أن تترك آثار الأدوات علامات على الرأس المطلي أو المدهون. قد يكون ملء التجويف والنتوءات وعدم اتساق التوجيه غير مقبول بصريًا حتى عند إمكانية تركيب البرغي. إذا كان المظهر مهمًا، فيجب أن يحدد الرسم أو معيار المظهر حالة الرؤية والمناطق المحمية والعلامات المسموح بها بدلًا من الاعتماد على "الجودة التجميلية".
قد تفضل متطلبات السلامة سطحًا مستويًا، أو تثني عن النتوءات الحادة، أو تتطلب رأسًا لا يمكن فكه بسهولة. أما الأمان فهو مسألة مختلفة. يمكن لمحرك الوصول المتحكم فيه أن يردع المستخدم الانتهازي، لكن نظام التحكم الحقيقي يشمل توفر الأدوات والصيانة المعتمدة وقطع الغيار والوصول في حالات الطوارئ وأدلة العبث.ينبغي على قسم المشتريات الاستفسار عن مالك أي واجهة خاصة، وما إذا كانت الأدوات ستظل متاحة طوال دورة حياة المنتج، وماذا يحدث إذا قام مورد المحرك بتغيير التصميم الهندسي أو انسحب من السوق. قد تتعارض سهولة الصيانة مع مبدأ الردع والتصميم غير البارز. قد يُرضي تجويف صغير وضحل المصمم الصناعي، بينما لا يُتيح للفني سوى القليل من الجهد بعد تلوث رأس المحرك أو طلائه. يمكن أن يؤدي الإزالة المتكررة إلى تغيير التجويف وسطح التحميل. إذا سُمح بإعادة الاستخدام، فيجب تحديد معايير قبول البرغي والسن اللولبي بعد كل عملية صيانة. إذا كان إعادة الاستخدام ممنوعًا، فحدد مجموعة استبدال وتأكد من أن قائمة المواد ووثائق الخدمة تحدد الرأس ومحرك الأقراص بدقة.
| متطلبات دورة الحياة | تحديدها قبل الاستيراد | أدلة التحقق | التحكم في سلسلة التوريد |
|---|---|---|---|
| السطح التجميلي | اللون/التشطيب، منطقة الرؤية، حالة البروز/الاستواء، وحدود علامات الأدوات. | النموذج المرئي المعتمد أو المعيار الموثق تحت الإضاءة المحددة. | التغليف، المناولة، وحالة رأس القطع. |
| سلامة المستخدم | البروز المسموح به، وحالة الحافة، وقيود الوصول. | فحص حالة التجميع ومراجعة سلامة المنتج المعمول بها. | ممنوع استبدال الرأس غير المعتمد. |
| ردع الوصول | جهة التهديد، وهدف الردع، وحيازة الأداة المصرح بها. | تحدي إساءة الاستخدام المحدد وفترة التجربة. | توافر الأداة وقطع الغيار طوال دورة حياة المنتج. |
| الروتين الخدمة | الوصول إلى الحالة، والدورات، والبيئة، وقاعدة الاستبدال/إعادة الاستخدام. | تجربة الإزالة/إعادة التركيب مع تهيئة نموذجية. | تتحكم مجموعة الخدمة في الواجهة الدقيقة والأداة المعتمدة. |
| تفكيك نهاية العمر الافتراضي | الفصل المطلوب، والوصول إلى الأداة، والتلف التسامح. | مراجعة تسلسل التفكيك. | توافر الأدوات والوثائق على المدى الطويل. |
8. ضع وصفًا تفصيليًا كاملًا للرأس والمحرك على الرسم وطلب عرض الأسعار.
يُسهم الوصف التفصيلي الجيد في سد الفجوة بين مفهوم التصميم والجزء القابل للشراء والفحص.
بالنسبة للمنتجات القياسية، حدد جهة إصدار المعايير، ورقم الوثيقة، والإصدار المطلوب بموجب العقد، واسم المنتج، وأي خيارات مسموح بها. أضف اسم السن اللولبي، واتفاقية الطول الاسمي، ومتطلبات المواد/الخصائص، والتشطيب، والنظافة، والعلامات، والتغليف، ووثائق الفحص. إذا كان الرأس أو المحرك خاصًا، فتحكم في هندسته ومقياسه أو طريقة قياسه المتوافقة بدلاً من الجمع بين اسم قياسي وأبعاد مخصصة متضاربة. يجب تطبيق المعايير ضمن النطاق المحدد. يُعنى معيار ASME B18.6.3-2024 ببراغي الآلات، وبراغي التثبيت، وبراغي القيادة المعدنية بسلسلة البوصة، وهو قيد الصيانة المُستقرة. وهو ليس دليلاً شاملاً لرؤوس البراغي المترية. في المقابل، قد يحتوي معيار ISO المتري للمنتجات على نطاق محدود للخيوط، أو درجة المنتج، أو فئة المادة/الخاصية، أو بيان قابلية التحميل. يجب على المشتري الحصول على الوثيقة المعتمدة كاملةً ومراجعتها؛ فالملخص أو العنوان وحده لا يكفي لبدء الإنتاج. تجنب الاستدعاءات المزدوجة التي تُنشئ مرجعين رئيسيين. لا يُمكن تطبيق عبارة "وفقًا للمعيار X، باستثناء ما هو موضح" إلا إذا كان كل استثناء واضحًا، وكانت متطلبات المعيار المتبقية مفهومة. هل البديل "المكافئ لـ X" أضعف من حيث: شكل الرأس، أو التجويف، أو المادة، أو الأداء، أو التشطيب، أو قابلية التبادل، أو الفحص؟ إذا كانت البدائل مقبولة، فاذكر الخصائص التي يجب أن تبقى متطابقة، وتلك التي قد تختلف، ومن يوافق على الانحراف المقترح من المورد.| حقل التوضيح | ما يجب ذكره | يجب على المورد الإرجاع | الغموض الشائع |
|---|---|---|---|
| هوية المنتج | رقم القطعة، والمراجعة، والإصدار القياسي، وإصدار العقد. | التسمية المعروضة بدقة والاستثناءات. | عائلة كتالوج عامة تُعاد على أنها "مكافئة". |
| الرأس | شكل رأس قياسي أو هندسة خاصة مُتحكَّم بها بالكامل. | أبعاد الرأس، وأساس درجة المنتج، وملاحظة حول قابلية التحميل. | الاسم المستخدم بدون مصدر الأبعاد. |
| محرك/تجويف | شكل الميزة، حجمها، الوثيقة المرجعية، المقياس، والقطعة/الأداة المتوافقة. | الميزة المقترحة وطريقة الفحص. | "صليب،"""نجمة"، أو "مفتاح ألين" يُستخدم كشكل هندسي كامل. |
| الخيط/الطول | النظام، الحجم، الخطوة/TPI، التفاوت/الفئة، الطول، واتفاقية المرجع. | أساس الخيط والقياس المُعتمد. | تم تجاهل اتفاقية الطول للثقوب الغاطسة مقابل غير الغاطسة. |
| المادة/الخصائص | نظام المادة، وحالتها، ومواصفات خصائصها. | الدرجة/الفئة المقترحة ومسار التوثيق. | يُعامل اسم المادة كتعريف ميكانيكي كامل. |
| التشطيب | نظام الطلاء، المظهر، السماكة/المتطلبات الوظيفية، وقبول ما بعد التشطيب. | اقتراح العملية، الاستثناءات، وخطة الاختبار/التوثيق. | استخدام اللون فقط كمواصفات للطلاء. |
| التجميع والفحص | أداة التزاوج، حالة التحقق، معايير الجودة الحرجة، الأساليب، أخذ العينات، ونوع المستند. | الجدوى، الضوابط المقترحة، ومؤشر الأدلة. | "الملاءمة والوظيفة"> بدون اختبار أو قاعدة قرار. |
9. تحقق من كيفية تأثير متطلبات المواد والخصائص والتشطيب على قرار رأس/محرك التثبيت
لا يمكن استنتاج اختيار فئة المواد والخصائص من شكل رأس التثبيت. يغطي النطاق الرسمي للمعيار ISO 898-1:2013 الخصائص الميكانيكية والفيزيائية لمثبتات الصلب الكربوني والصلب السبائكي المترية المحددة في ظل شروط واستثناءات محددة؛ وتشير صفحة ISO حاليًا إلى أنها "قيد المراجعة". كما يشير إلى القيود المتعلقة بالهندسة لبعض أشكال الرأس.ينطبق معيار ISO 3506-1:2020 على مسامير وصواميل وبراغي محددة من الفولاذ المقاوم للصدأ، ويستثني صراحةً العديد من الخصائص الوظيفية من نطاقه. ولا يُعد أي من المستندين مواصفةً كاملةً لأداء الوصلة. تؤدي هندسة الرأس إلى إزالة أو إعادة توزيع المادة حول آلية التثبيت. فوجود تجويف داخلي عميق في رأس منخفض يُنتج مقطعًا مختلفًا عن نفس التجويف في رأس مرتفع. ولهذا السبب، تُحدد بعض معايير ISO للأزرار والمنتجات الغاطسة صراحةً انخفاض قدرة التحميل. لذا، لا ينبغي للمشترين الجمع بين المظهر الجانبي المنخفض المطلوب، وعمق التثبيت، وتصنيف الخصائص العالي دون التحقق من وجود منتج قياسي ذي صلة، وما إذا كان الرأس قادرًا على دعم السلوك المطلوب. تؤثر التشطيبات أيضًا على واجهة التثبيت. قد يؤثر الطلاء على ملء التجويف، وتحديد الحواف، وأبعاد الرأس، والاحتكاك، والمظهر، وطريقة تثبيت الأداة. يتطلب الطلاء الكهربائي على الفولاذ عالي المقاومة مراجعة دقيقة لمخاطر التقصف الهيدروجيني. المواصفة القياسية الرسمية الحالية الصادرة عن المنظمة الدولية للمقاييس (ISO) هي ISO 4042:2022 بالإضافة إلى التعديل 1:2026 عند اعتماد هذا التعديل في العقد. يشمل نطاقها أنظمة الطلاء الكهربائي لمثبتات الفولاذ، ويتضمن أحكامًا تتعلق بالأبعاد ومخاطر التقصف الهيدروجيني؛ ولا تُحدد، في حد ذاتها، جميع متطلبات المظهر أو الاحتكاك أو الوصلات.
| المتطلبات | سبب التفاعل | أدلة المشتري | حدود الولاية |
|---|---|---|---|
| الخاصية الميكانيكية | قد يحد اختراق قسم الرأس والتجويف من قدرة المنتج على التحميل. | معيار المنتج/الخاصية المطبق وتقرير الاختبار المطلوب. | نطاق المعيار، والحجم، والمادة، والرأس، والاستثناءات. |
| الطلاء | قد يؤثر تراكم الطلاء على الملاءمة، وتداخل الأجزاء، والمظهر، والاحتكاك. | التحقق من الأبعاد/القيادة بعد الانتهاء من الطلاء، والتأكد من صحة بيانات الطلاء. | نظام الطلاء وإصدار العقد. |
| التزييت/الاحتكاك | تعتمد استجابة التركيب على أكثر من مجرد هندسة المحرك. | اختبار خاص بالمفصل في ظل حالة سطح مضبوطة. | لا يوجد عزم دوران عام مستنتج من المادة أو المحرك. |
| التآكل/البيئة | قد يحتفظ التجويف بالوسائط؛ قد يؤدي إزالة الخدمة إلى تدهور الحالة. | التعرض المحدد للتطبيق والتحقق من الإزالة المشروطة. | لا يضمن اختيار المادة والتشطيب العمر الافتراضي. |
| المظهر | يمكن رؤية تلامس الأداة وتوزيع الطلاء على الرأس. | طريقة بصرية محددة ومرجع معتمد. | القبول التجميلي منفصل عن المطابقة البُعدية. |
10.ضع خطة فحص تقيس واجهة التوصيل.
إن الحصول على شهادة لا يعني التحقق من الخصائص التي تتحكم في عملية التجميع. حوّل سجل التصميم إلى مصفوفة فحص تتضمن: الخاصية، ومصدر المواصفات، والمرحلة، والطريقة، والمعدات، وأخذ العينات، والسجل، وقاعدة القبول، ورد الفعل. قد تشمل خصائص الجودة الحرجة (CTQs) النموذجية لرأس/محرك القطع قطر الرأس وارتفاعه، وشكل سطح التحميل أو هندسة التجويف الغاطس، وشكل التجويف وعمقه، والاهتزاز أو ملاءمة الأداة، والنتوءات، وحالة السطح، وأبعاد ما بعد التشطيب. يجب أن تستند القائمة الفعلية إلى التعريف المُعتمد ومراجعة المخاطر.
استخدم المقاييس والقياسات لاتخاذ القرارات المُخصصة لها. قد يساعد مقياس العمق في تقييم ميزة تجويف مُحددة؛ وتُعد لقمة التجميع مفيدة للتحديات الوظيفية في ظل ظروف مُتحكم بها؛ ويمكن للقياس البصري أو البُعدي تحديد خصائص الهندسة. لا يُمكن استبدال أي منها بالآخر تلقائيًا. إذا كان من المُحتمل أن يقيس طرفان بشكل مختلف، فحدد الطريقة، والبيانات المرجعية، والبيئة، والتثبيت، وقاعدة القرار قبل الإنتاج.
يجب أن يرتبط تتبع القياس بالنتيجة. توضح سياسة المعهد الوطني للمعايير والتكنولوجيا (NIST) بشأن التتبع المترولوجي أن التتبع خاصية لنتيجة القياس مرتبطة بسلسلة معايرة موثقة ومتصلة، حيث يساهم كل رابط في عدم اليقين. كما يؤكد المعهد أن التتبع وحده لا يضمن ملاءمة المنتج للغرض المطلوب. وبالتالي، فإن ملصق المعايرة أو عبارة "NIST" لا يدل على قدرة طريقة ما على تحديد هامش الخطأ المطلوب من قبل المشتري أو إعادة إنتاج الخاصية المحددة.
الجدول 10. مصفوفة فحص رأس المحرك
الخاصية
فئة الطريقة المحتملة
عناصر التحكم في الطريقة
سؤال رد الفعل
قطر/ارتفاع الرأس
قياس الأبعاد بالتلامس أو بصريًا.
المرجع، مسطرة النتوءات/الحواف، قدرة الجهاز، وحالة التشطيب.
ما هي الدفعة التي تحتويها، وما هي خطوة المعالجة التي يتم فحصها؟
سطح التحميل/شكل الغاطس
المقياس المحدد، أو قياس المقطع الجانبي، أو فحص مقعد التزاوج.
منطقة التلامس، وبيانات الرأس، وطريقة الزاوية/القطر، وحالة المقياس.
هل البرغي أو مقعد التثبيت أو كلاهما معرض للخطر؟
شكل/حجم التجويف
المقياس المحدد وفقًا للمعيار أو طريقة القياس المعتمدة.
مواصفات الميزة/الإصدار الصحيحة، حجم المقياس، التآكل والضبط.
هل يؤثر العطل على التثبيت أو الفحص أو كلاهما؟
الاختراق/التذبذب
مقياس التجويف المناسب أو طريقة واجهة الأداة المتفق عليها.
الأداة المرجعية، وقوة التثبيت، وتحديد الزاوية، وقابلية التكرار.
هل هو رفض للمنتج أم نزاع على الطريقة؟
الحالة البصرية
الفحص البصري الموثق.
الإضاءة، التكبير إن وجد، المناطق، النماذج الرئيسية، وقاموس العيوب.
هل تأثرت الوظيفة أو المظهر أو سهولة الاستخدام؟
وظيفة التجميع
تجربة الوصلة والأداة لغرض الإنتاج.
مجموعة التزاوج، والبت، والمعدات، والبرنامج، والتشطيب، وحدود القرار.
ما هي المدخلات التي تغيرت وما الذي يتطلب إعادة التحقق؟
| الخاصية | فئة الطريقة المحتملة | عناصر التحكم في الطريقة | سؤال رد الفعل |
|---|---|---|---|
| قطر/ارتفاع الرأس | قياس الأبعاد بالتلامس أو بصريًا. | المرجع، مسطرة النتوءات/الحواف، قدرة الجهاز، وحالة التشطيب. | ما هي الدفعة التي تحتويها، وما هي خطوة المعالجة التي يتم فحصها؟ |
| سطح التحميل/شكل الغاطس | المقياس المحدد، أو قياس المقطع الجانبي، أو فحص مقعد التزاوج. | منطقة التلامس، وبيانات الرأس، وطريقة الزاوية/القطر، وحالة المقياس. | هل البرغي أو مقعد التثبيت أو كلاهما معرض للخطر؟ |
| شكل/حجم التجويف | المقياس المحدد وفقًا للمعيار أو طريقة القياس المعتمدة. | مواصفات الميزة/الإصدار الصحيحة، حجم المقياس، التآكل والضبط. | هل يؤثر العطل على التثبيت أو الفحص أو كلاهما؟ |
| الاختراق/التذبذب | مقياس التجويف المناسب أو طريقة واجهة الأداة المتفق عليها. | الأداة المرجعية، وقوة التثبيت، وتحديد الزاوية، وقابلية التكرار. | هل هو رفض للمنتج أم نزاع على الطريقة؟ |
| الحالة البصرية | الفحص البصري الموثق. | الإضاءة، التكبير إن وجد، المناطق، النماذج الرئيسية، وقاموس العيوب. | هل تأثرت الوظيفة أو المظهر أو سهولة الاستخدام؟ |
| وظيفة التجميع | تجربة الوصلة والأداة لغرض الإنتاج. | مجموعة التزاوج، والبت، والمعدات، والبرنامج، والتشطيب، وحدود القرار. | ما هي المدخلات التي تغيرت وما الذي يتطلب إعادة التحقق؟ |
يجب أن تتطابق العينة مع العقد والتطبيق.
اطلب مصفوفة فحص رأس ومحرك لطلب عرض الأسعار الخاص بك11. اطلب من المورد تقديم رد منظم.
يجب أن يوضح عرض الأسعار الاحترافي ما سيتم توريده، لا أن يكرر وصف المشتري فقط. اطلب من كل مُقدِّم عرض أسعار تقديم المواصفات الدقيقة للمنتج وإصداره، واسم رأس المثقاب ونظام الدفع، ونوع السن وطوله، وأساس المادة/الخاصية، وطريقة التشطيب، وطريقة التصنيع المقترحة، والعمليات الخارجية، وطرق الفحص، وحزمة المستندات، والتغليف، وأي استثناءات. يجب على المورد تحديد المثقاب أو المفتاح المستخدم في فحوصاته الخاصة، والإشارة إلى أي تعارض بين هندسة الرأس، وعمق اختراق نظام الدفع، وفئة المادة/الخاصية، أو الطلاء.
بالنسبة للهندسة المخصصة، اطلب ردًا مفصلاً حول جدوى التنفيذ. يجب قبول كل خاصية، أو مناقشتها، أو اقتراح تعديلها. تحتاج المسائل العالقة إلى مسؤول فني وموعد نهائي. لا يمكن مقارنة عرض الأسعار الذي يفترض ضمنيًا تجويفًا مختلفًا أو يغير ارتفاع رأس المثقاب الغاطس بعرض أسعار يتبع الرسم. تتم المقارنة التجارية بعد التوحيد الفني.
| إرجاع المنتج | محتوى مقبول | تقييم المشتري | بوابة الإصدار |
|---|---|---|---|
| بيان التكوين | الجزء/المراجعة، المعيار/الإصدار، والتسمية المعروضة. | يطابق خط الأساس لطلب عرض الأسعار المُتحكم به. | لا يوجد تعارض هوية غير محلول. |
| سجل الاستثناءات | كل انحراف، والسبب، والوظيفة المتأثرة، والاقتراح. | الترتيب الهندسي والجودة. | الموافقة الخطية قبل الإنتاج. |
| خريطة العملية والطبقة الفرعية | المسار حسب العملية والعملية الخارجية الخاضعة للتحكم. | مخاطر الرأس، والتجويف، والتشطيب، وإمكانية التتبع. | المسار المتفق عليه ومحفزات التغيير. |
التفتيش | الخصائص، والطريقة، والمعدات، والمرحلة، وأخذ العينات، والسجل. |
ملاءمة الطريقة وخطة الارتباط. |
مصفوفة الفحص المعتمدة. |
|
| خطة أخذ العينات | هدف الإنتاج، والمسار المُمثَّل، وهوية العينة، والانحرافات. | ما يمكن للعينة التحقق منه وما لا يمكنها التحقق منه. | التجربة المعتمدة ونتائجها. |
| التزام التغيير | محفزات الإشعار/الموافقة للمصدر، أو الأداة، أو المستوى الفرعي، أو العملية، أو التعريف. | التوافق مع عملية العميل. | الرقابة التعاقدية قبل إعادة التوريد. |
12. استخدم تجربة قرار مضبوطة بدلاً من عينة إقناعية.
تمرين قرار افتراضي - ليس حالة من حالات JINGLE-TECH: تقارن شركة تصنيع المعدات الأصلية بين رأس مسطح متقاطع غائر ورأس مسطح سداسي الفصوص لمحطة تغليف آلية. لا تتضمن هذه المقارنة أي قيم إنتاجية أو ادعاءات تتعلق بالقدرات أو نتائج. الهدف هو توضيح كيفية تنظيم المشتري للأدلة قبل الاختيار.
يقوم الفريق أولاً بتحديد مجموعة الوصلات، والسن اللولبي، والمادة، والتشطيب، وشكل الرأس المقصود. ويحدد الشكل المتقاطع الغائر الدقيق والقطعة المطابقة بدلاً من تسميته ببساطة "رأس متقاطع". كما يحدد الميزة السداسية الفصوص الدقيقة وخيار المنتج القياسي.
يجب أن يستقر كلا المرشحين على نفس سطح التحميل المحدد وأن يظلا ضمن نفس المنطقة التجميلية. يوفر فريق الأتمتة ظروف عرض وتحميل وقيادة نموذجية؛ ويتفق فريق الجودة على قياس التجويف والمعايير البصرية؛ ويؤكد فريق الصيانة أداة الإزالة. صُممت التجربة للكشف عن الاختلافات، وليس لتحديد شكل مفضل مسبقًا. تُحدد العينات حسب الدفعة والتكوين. تُحدد رؤوس القطع ويُراقب مستوى تآكلها. يسجل الفريق أخطاء العرض، وسلوك التشغيل، وآثار الأداة، وموضع الرأس النهائي، وتلف التجويف، وملاحظات الإزالة في ظل الظروف المحددة.أي مرشح يحتاج إلى برنامج أدوات مُعدّل يحصل على إعداد مُعتمد خاص به؛ إن فرض استخدام كليهما في إعداد واحد سيؤدي إلى إرباك مقارنة محركات الأقراص باختيار تحكم عشوائي.| سؤال القرار | إدخال مُتحكم به | أدلة للمقارنة | الترتيب المحتمل |
|---|---|---|---|
| هل يتناسب كلا الرأسين ويثبتان في مكانهما؟ | نفس مجموعة الوصلات وسطح التحميل المتحكم به. | النطاق، والتلامس، والموضع النهائي، وحالة السطح. | الاحتفاظ بالواجهة، أو تعديلها، أو استبعاد المرشح. |
| هل يمكن تشغيل كل محرك أقراص؟ | البتات المحددة بشكل صحيح، والاختلاف الطبيعي، والوصول. | أعطال الالتقاط، والاختراق، والاهتزاز، والتشغيل. | ضبط الأداة/الواجهة، وتقييد الاختلاف أو إزالته. |
| هل تعمل مراقبة العمليات؟ | مفهوم البرنامج المُدقَّق الخاص بالمرشح. | فصل عمليات التشغيل المقبولة عن الأخطاء المُسماة المُسبقة. | تحديد الحدود، إضافة مستشعر، إعادة التصميم أو الإيقاف. |
| هل المظهر مقبول؟ | التشطيب والأداة وطريقة العرض المعتمدة. | العلامات، تلف الطلاء، والعرض النهائي للرأس. | مراجعة المناولة/الأدوات، أو إعادة تعريف المعيار، أو الإلغاء. |
| هل يمكن للخدمة إزالتها؟ | وصول ممثل الخدمة وتكييفه. | إدخال الأداة، وإزالتها، وتلف رأس القرص، والتلف المحيط به. | الموافقة على طريقة الخدمة، أو تغيير الواجهة، أو منع إعادة الاستخدام. |
لا ينبغي أن يشير سجل القرار إلى أن محرك أقراص واحد هو الأفضل بشكل عام. بل يجب أن يوضح أي محرك استوفى الشروط المحددة من قبل الشركة المصنعة الأصلية، والافتراضات التي تم استخدامها، والتكوين الذي تمت الموافقة عليه، والتغييرات التي تتطلب إعادة التحقق.
في حال حدوث أي تغيير في نظام الطلاء، أو أدوات التجويف، أو رأس المثقاب، أو استراتيجية البرمجيات، أو وحدة التغذية، أو مقعد التزاوج، فإن السجل يُتيح مراجعة الأثر. 13. توحيد عروض الأسعار ورفض البدائل المخفية أرسل لكل مُقدّم عطاء نفس الحزمة المُراقبة واطلب منه تقديم الإقرار المُهيكل في الجدول 11. قارن مدى الامتثال قبل تحديد سعر الوحدة. قد يكون كل من المنتج القياسي من مُقدّم عطاء، والمنتج شبه القياسي من آخر، والجزء المُصمّم خصيصًا من ثالث، مُناسبًا، لكنها تنطوي على مخاطر مختلفة فيما يتعلق بالأدوات، والتحقق، والتوافر، والتغيير. حدّد هذه الاختلافات بوضوح. افصل تكلفة الجزء المُتكررة عن تكاليف الهندسة، والأدوات، والمقاييس، والتحقق، والتقارير، والتغليف الخاص غير المُتكررة. اطلب سيناريوهات الأسعار فقط للكميات والشروط التي تدعم قرار العمل. لا تستنتج من هذا الدليل القدرة التصنيعية أو الحد الأدنى للطلب أو المهلة الزمنية؛ فهذه حقول خاصة بالموردين تتطلب تحديد جزء معين ووجهة وحزمة أدلة وشروط تجارية.| حقل المقارنة | المزايد أ | المزايد ب | موقف المشتري |
|---|---|---|---|
| تعريف دقيق للرأس/محرك الأقراص | المواصفات القياسية/الهندسية للسجل المقدم. | المواصفات القياسية/الهندسية للسجل المقدم. | مراجعة الامتثال أو التوضيح أو الانحراف. |
| توافق التجميع | افتراضات الأدوات والوصول والجلوس. | افتراضات الأدوات والوصول والجلوس. | التحقق من صحة النتائج باستخدام نفس التجربة المشتركة. |
| التفتيش/الأدلة | الأساليب، وأخذ العينات، والتقارير. | الأساليب، وأخذ العينات، والتقارير. | سد الثغرات وربط الأساليب. |
| ضوابط التغيير | الأدوات والمستويات الفرعية ومحفزات الإشعارات. | الأدوات والمستويات الفرعية ومحفزات الإشعارات. | التوافق مع عملية الموافقة. |
| الأساس التجاري | الحقول المتكررة/غير المتكررة و الاستثناءات. | الحقول المتكررة/غير المتكررة والاستثناءات. | قارن فقط بعد التوحيد التقني. |
علامات تحذيرية في اقتباس ذي رأس ومحرك
- يقول الاقتباس "رأس محرك قياسي" لكنها لا تحدد أي معيار أو إصدار أو أبعاد.
- يُقدَّم تجويف متقاطع بدون شكل H/Z ومعلومات عن البتات المطابقة.
- يُقترح خيار منخفض الارتفاع أو غاطس بدون مراجعة ملاحظات قابلية التحميل القياسية للمنتج.
- يستبدل المورد تجويفًا لأنه "يستخدم نفس المفك"، دون إجراء مقارنة مضبوطة.
- يتم قياس الرأس والتجويف قبل الطلاء على الرغم من أن عملية التركيب تتم بعد الانتهاء من الطلاء.
- يتعارض رسم الكتالوج مع رسم المشتري، ولم يتم تحديد أي سابقة.
- تُعتبر العينة معتمدة على الرغم من استخدامها رأسًا أو لقمة أو طلاءً أو أداة أو مقعدًا مختلفًا.
- يُقدّم تقرير الاختبار على أنه موافقة تلقائية على الإنتاج.
- "قابل للتتبع وفقًا لمعايير المعهد الوطني للمعايير والتكنولوجيا (NIST)" يظهر بدون نتيجة قياس محددة، أو سلسلة معايرة، أو هامش خطأ. تتجاهل ادعاءات الأمان أدوات الخدمة المعتمدة وتوفر الاستبدال على المدى الطويل.
- مصنّع أدوات تثبيت مخصصة
- مصنّع براغي مخصصة
- مصنّع مسامير هيكلية
- مصنع مثبتات الخرسانة
- مصنع صواميل مخصصة
- مصنع مشابك الخراطيم
- مصنع مثبتات الرفع
- مصنع ملحقات الخرسانة مسبقة الصب
- مصنع قطع غيار CNC الدقيقة
- مورد قطع غيار ومثبتات OEM
14. قائمة مراجعة للمشتري من صفحة واحدة قبل الإصدار
| البوابة | سؤال الفك | السجل المطلوب | ||
|---|---|---|---|---|
| الوظيفة | هل تم توضيح احتياجات الوصلات، والمقاعد، والوصول، والمظهر، والسلامة، والخدمة؟ | بيان هوية التجميع المعتمد. | ||
| التعريف | التحقق | هل استوفت عينات الإنتاج معايير القرار المحددة؟ | تقرير التحقق المُراقب والانحرافات. | |
| الفحص | هل تُحل الطرق المتفق عليها متطلبات الجودة الحرجة (CTQs) و هل توجد علاقة بين الأطراف؟ | مصفوفة الفحص، اتفاقية الطريقة، وحالة المقياس. | ||
| التوريد | هل الاستثناءات، المسار، المستويات الفرعية، المستندات، والتغليف مقبولة؟ | متطلبات إرجاع المورد المعتمدة ومتطلبات الطلب. | ||
| التغيير | هل آليات إعادة التحقق والإخطار واضحة؟ | اتفاقية التحكم في التغيير والمالك المسؤول. |
قدرات التصنيع ذات الصلة
بمجرد تحديد واجهة رأس التشغيل، قد يحتاج المشترون إلى مسارات توريد مجاورة.
راجع صفحات القدرات هذه فقط في سياق الجزء المُصدَر وتأكيد المورّد:الأسئلة الشائعة
1. ما هو أفضل نوع رأس برغي لتجميع OEM؟
لا يوجد رأس برغي مثالي عالميًا.
ابدأ بسطح التثبيت، وحجم رأس المسمار والأداة المتاحة، ومسار تثبيت الحمل، والمادة الموجودة أسفل الرأس، والمظهر، والسلامة، واحتياجات الصيانة. حدد مجموعة مختصرة من رؤوس المسامير القياسية أو المحددة بالكامل، ثم تحقق من ملاءمتها للمفصل المقصود. قد يحل الرأس المنخفض مشكلة الخلوص مع فرض قيود على قدرة التحميل أو عمق التثبيت؛ بينما قد يوزع الرأس العريض التلامس مع تعارضه مع الحافة أو المنطقة التجميلية. ٢. هل مسامير الرأس المسطح ومسامير الرأس الدائري قابلة للتبديل؟ لا تفترض ذلك. فقد تختلف في الارتفاع، والقطر، وشكل السطح السفلي/المحمل، وعمق التثبيت، ونطاق المنتج القياسي، وقدرة التحميل. حتى عند تطابق السن اللولبي والطول الاسمي، قد لا يكون حجم التجميع وملاءمة الأداة مناسبين. قارن معايير المنتج أو الرسومات المعتمدة بدقة، وقم بإجراء مراجعة انحراف معتمدة.3. متى يجب على مُصنِّع المعدات الأصلية استخدام رأس غاطس؟
قيّم استخدام الرأس الغاطس عندما يكون السطح مستويًا أو غائرًا، أو سطحًا ديناميكيًا هوائيًا/سهل المناولة مُتحكَّمًا به، أو مظهرًا مُحدَّدًا، وكان المكون المُتزاوج قادرًا على دعم غاطس مُحدَّد بشكل صحيح. تحكَّم في هندسة الرأس والمقعد معًا. تحقَّق من سُمك اللوحة، والمادة، والمحاذاة، ونمط التلامس، وقدرة التحميل، وإمكانية الوصول إلى الأدوات، والموضع النهائي. لا ينبغي اختيار الرأس الغاطس لمجرد أنه "يبدو مستويًا" في برنامج التصميم بمساعدة الحاسوب (CAD).
4.لماذا قد يستقر برغيان غاطسان بنفس السن اللولبي على ارتفاعين مختلفين؟
تشمل الأسباب المحتملة اختلاف معايير أو ارتفاعات رأس البرغي، واختلاف الشكل الهندسي، واختلاف القطر أو العمق، وعمق التجويف، واختلاف التجويف المخروطي المتوافق، وعدم المحاذاة، والنتوءات، والطلاء، واتفاقيات الطول/المرجع. افحص كلاً من البرغي ومقعده المتوافق وفقًا لتعريف مشترك قبل تحديد السبب.
5. هل محرك سداسي الفصوص أفضل دائمًا من التجويف المتقاطع؟
لا. يجب تقييم كل منهما كنظام برغي-لقمة-أداة محدد. تختلف الميزات سداسية الفصوص والتجاويف المتقاطعة في المعايير والمقاييس وواجهات الأدوات واعتبارات التوريد. يعتمد الأداء على حجم الميزة وجودتها، والشكل الهندسي للمنتج، واللقمة، والوصول، والتشطيب، وإعدادات التركيب، وسلوك الوصلة. استخدم تجارب مقارنة لأغراض الإنتاج بدلاً من تصنيف شامل.
6. هل يمكن اعتبار رؤوس PH وPZ بدائل؟
لا يُنصح بالاستبدال غير المُتحكم فيه. يُحدد معيار ISO 4757 أشكال تجاويف H وZ، بينما يُحدد معيار ISO 8764-1 رؤوس PH لتجاويف H ورؤوس PZ لتجاويف Z. يجب أن تُحدد رسومات الشركة المصنعة الأصلية ومحطة العمل التجويف المطلوب والأداة المُطابقة حتى لا يخلط المشغلون وقسم المشتريات وقسم الفحص بين الأنظمة.
7. ماذا يعني خطر انزلاق الأداة بالنسبة للمشتري؟ يُقصد به خطر فقدان الأداة لثباتها أو انزلاقها من مكانها أثناء التركيب أو الإزالة، مما قد يُلحق الضرر بالتجويف أو الأداة أو الطلاء أو السطح المجاور.تعتمد الآلية والمستوى المقبول على الواجهة والعملية المُختارتين. حدد شروط التعشيق والمحاذاة والقوة المحورية وتآكل المثقاب والمراقبة، ثم راقب حالات الفشل في تجربة مضبوطة. 8. كيف ينبغي فحص التجويف؟ استخدم الطريقة المطلوبة وفقًا لمعيار التجويف أو المنتج المُعتمد وخطة فحص المشتري. اعتمادًا على الميزة، قد يشمل ذلك مقاييس مُحددة للشكل أو الاختراق، وطرق القياس، وتقييم التذبذب، وفحصًا وظيفيًا مضبوطًا للأداة. حدد معيار الميزة وإصدارها، وحجم/حالة المقياس، والطريقة، وأخذ العينات، ورد الفعل. لا يُعد فحص ملاءمة المثقاب العشوائي اختبارًا للمطابقة تلقائيًا. 9. هل يضمن استخدام مقياس مُعاير نتيجة مقبولة؟
لا. تُعزز المعايرة وإمكانية التتبع المترولوجية الثقة في نتيجة القياس، ولكن يجب أن تظل الطريقة مناسبة للتفاوت المسموح به والخاصية. وتنص سياسة المعهد الوطني للمعايير والتكنولوجيا (NIST) تحديدًا على أن إمكانية التتبع وحدها لا تضمن ملاءمة الغرض. يجب التحكم في الكمية المقاسة، والإعداد، وعدم اليقين، وتآكل المقياس، والظروف البيئية، وقاعدة القرار.
10. هل يجب فحص أبعاد الرأس والتجويف قبل الطلاء أم بعده؟
يجب أن يحدد العقد الشرط الذي يتحكم في كل خاصية. نظرًا لأن الطلاء قد يُغير من تداخل التجويف، ووضوح الحافة، وأبعاد الرأس، والاحتكاك، فإن فحوصات الواجهة الحرجة تتطلب عادةً قرارًا بعد الانتهاء، حتى لو تم استخدام قياسات أثناء العملية للتحكم أيضًا.
قم بمواءمة معيار الطلاء، ومعيار المنتج، والرسم، وخطة الفحص بدلاً من تطبيق قاعدة عامة. 11. هل تثبت فئة الخاصية قدرة الرأس المُختار على تحمل حمل الوصلة؟ لا. معيار فئة الخاصية له نطاق منتج واختبار مُحدد، بينما قد تُحد هندسة الرأس من قدرة التحميل. تُحدد معايير منتجات ISO الحالية لبعض رؤوس الأزرار والرؤوس الغاطسة صراحةً انخفاض قدرة التحميل. يعتمد أداء الوصلة أيضًا على الخيط المُزاوج، والتعشيق، وسطح التحميل، وأحمال التركيب والتشغيل. يجب على قسم الهندسة استخدام معيار المنتج المُناسب والتحقق من صحة الوصلة. 12. ما المعلومات التي يجب أن يتضمنها طلب عروض أسعار التجميع الآلي؟يتضمن تعريف رأس/محرك الأقراص، وطريقة استخدام الأداة ونطاقها الأقصى، وطريقة العرض، وطريقة الالتقاط، وأداة/قطعة التوصيل المتوافقة، ومجموعة الوصلات، وحالة التشطيب، ومفهوم التحكم، وخصائص الجودة الحرجة، وظروف التحدي التمثيلية، والغرض من العينة، ومحفزات التغيير. يجب مشاركة معلومات كافية عن العملية لكشف المخاطر مع حماية تفاصيل خط الإنتاج السرية غير ذات الصلة.
13. هل محرك الأقراص الآمن كافٍ لتأمين الحاوية؟
لا. قد يساهم في ردع الوصول غير المصرح به، لكن الأمن يعتمد أيضًا على نموذج التهديد، وتوافر الأدوات، وتصميم الحاوية، والمراقبة أو أدلة العبث، والصيانة المصرح بها، والوصول في حالات الطوارئ.
حدد الهدف الأمني ونموذج الخدمة قبل اختيار محرك أقراص ذي وصول مُتحكم به.14.هل يُمكن للمورد تغيير رأس الطباعة أو محرك الأقراص دون إعادة الموافقة إذا بقي تصميم السن اللولبي كما هو؟
لا، عندما يتحكم التعريف المُعتمد في تلك الواجهة. قد يؤثر التغيير على الوصول، والتركيب، وقابلية التحميل، والأدوات، والأتمتة، والمظهر، والأمان، والخدمة، والفحص. يجب أن تُحدد اتفاقية الشراء آليات الإخطار والموافقة. يجب أن يتضمن البديل المُقترح مقارنة بين الأبعاد والوظائف والأدلة قبل منح الترخيص.
15. ما الفرق بين تقرير الفحص وموافقة الإنتاج؟
يُقدم تقرير الفحص معلومات مُحددة في الطلب ونوع المستند المُطبق. أما موافقة الإنتاج فهي ترخيص العميل بموجب إجراءاته الخاصة بعد مراجعة الأدلة المطلوبة. يستثني معيار ISO 16228 صراحةً التطبيقات المُصممة هندسيًا خصيصًا والتي تتطلب إجراءات أخرى مثل العينات الأولية. لا تعتبر التقرير أو شحنة العينة أو توقيع المورد بمثابة موافقة إلا إذا نص العقد على ذلك وقام العميل المعتمد بإصدارها. ١٦. ما الذي يجب على المشترين إرساله أولاً للمراجعة الأولية؟ أرسل الرسم المُعتمد ومراجعته، وحالة النموذج ثلاثي الأبعاد، وتفاصيل مقعد التزاوج، وتكوين التجميع، ومساحة الوصول للأدوات، وطريقة التركيب، ومتطلبات المواد/الخصائص والتشطيب، وبيئة التطبيق، واحتياجات المظهر/الأمان/الخدمة، وسيناريوهات التنبؤ، وتوقعات الفحص/الوثائق، والمشاكل المعروفة. ضع علامة على العناصر غير الواضحة كأسئلة بدلاً من السماح للمورد بتحويلها إلى افتراضات ضمنية.
تحقق من الإصدار مرة أخرى عند بوابة الإصدار
تاريخ التحقق من المصدر: 28 أغسطس 2026. هذا هو اليوم الذي فتحنا فيه صفحات الناشر، لا أكثر. تتغير كتالوجاتهم باستمرار. تظهر التعديلات، ويتم تأكيد الإصدارات أو استبدالها، وقد يتم سحب وثيقة قديمة من التداول. قبل إصدار الرسم أو أمر الشراء، كلف أحد أعضاء فريق المشتري بإعادة فتح المصدر المحدد، ومقارنة حالته مع العقد، والحصول على المعيار الكامل. الروابط هنا هي بمثابة دليل للمصدر؛ وليست هي المتطلبات نفسها.
قدم الكتالوج المباشر تذكيرًا مفيدًا. في تاريخ التحقق، كان كل من ISO 3269:2019 وISO 898-1:2013 يحملان إشعارات مراجعة؛ أظهر معيار ISO 4042 تعديلًا صدر عام 2026؛ بينما نُشر معيار ISO 10642 في عام 2026. لا تستبدل إصدارًا لمجرد أن إصدارًا آخر أحدث. في حال نصّ الاتفاق على إصدار معين، فإن أي تغيير يخضع لإجراءات مراقبة التغيير المعتمدة لدى المشتري. المراجع الأساسية هي صفحات ASME وISO وNIST الرسمية، حيث نوقش كل موضوع أعلاه. تم اختيار مواقعها بعناية ليتمكن القارئ من معرفة ما يدعمه المصدر، والأهم من ذلك، ما لا يدعمه. استخدم كل مرجع فقط ضمن النطاق المحدد من قِبل الناشر والإطار التعاقدي المُختار للطلب.
حوّل اختيارك من الكتالوج إلى متطلبات مُحددة من قِبل مُصنِّع المعدات الأصلية
شارك الرسم، ومقعد التزاوج، وإمكانية الوصول إلى الأدوات، وطريقة التركيب، وتوقعات الأدلة. يمكن لشركة JINGLE-TECH مراجعة الطلب والاستجابة للنطاق المُحدد؛ تخضع الجدوى والإمكانيات والشروط التجارية والتوقيت لتأكيد كتابي خاص بكل مشروع.
ابدأ مراجعة طلب عرض الأسعار (RFQ) وقم بتشغيل رأس المسمار المُحدد النطاق